
Co decyduje o powtarzalności prefabrykowanych wiązarów dachowych między kolejnymi partiami produkcyjnymi
Spis treści
Inwestor oglądający gotowy prefabrykowany wiązar dachowy na placu budowy bardzo często pyta o źródła dokładności takich elementów konstrukcyjnych. Identyczność parametrów fizycznych między kolejnymi partiami produkcyjnymi nie jest dziełem przypadku, lecz wynikiem wysoce ustandaryzowanego procesu wytwarzania w kontrolowanych warunkach. Osiągnięcie pełnej spójności geometrycznej i wytrzymałościowej wymaga ścisłej integracji kilku powiązanych ze sobą etapów. Zaczynają się one jeszcze przed cyfrową deską kreślarską, przechodzą przez staranną selekcję surowca, a kończą podczas finalnego scalania komponentów na specjalistycznych stołach montażowych. Cały cykl opiera się na maksymalnej eliminacji błędów ludzkich oraz konsekwentnym przeniesieniu ciężaru decyzyjnego na zautomatyzowane systemy numeryczne.
Materiał i dane projektowe jako fundament serii
Odpowiednie przygotowanie surowca drzewnego stanowi absolutny punkt wyjścia dla każdej stabilnej i trwałej konstrukcji nośnej. Sortowanie wytrzymałościowe pozwala precyzyjnie przyporządkować drewno do właściwej klasy budowlanej, bez konieczności sztucznego ograniczania się do jednej sztywnej metody dla każdego przypadku. Złożony proces oceny selekcjonuje tarcicę o wymaganych parametrach mechanicznych i odrzuca elementy z nadmiernymi wadami, takimi jak duże sęki czy głębokie pęknięcia. Wilgotność materiału dostosowuje się ściśle do docelowego przeznaczenia, zazwyczaj utrzymując ją w wyznaczonych, bezpiecznych przedziałach procentowych. Takie rygorystyczne podejście do suszenia zapewnia wieloletnią stabilność wymiarową i wyraźnie zmniejsza ryzyko późniejszych deformacji w gotowej więźbie dachowej. Właściwa selekcja surowca przekłada się bezpośrednio na przewidywalną pracę obciążeniową całej struktury dachu w każdej wyprodukowanej partii.
Kolejnym niezwykle ważnym krokiem jest precyzyjne określenie geometrii, rozstawu elementów drewnianych oraz dokładnych miejsc osadzenia stalowych łączników. Nowoczesna produkcja wiązarów w pełni opiera się na zintegrowanym środowisku inżynieryjnym. Zaawansowane systemy CAD pomagają konstruktorom w tworzeniu cyfrowego modelu dachu w trójwymiarze, podczas gdy specjalistyczne oprogramowanie CAM na bieżąco generuje pliki sterujące maszynami obróbczymi. Przeniesienie tych kluczowych parametrów bezpośrednio z komputerów na urządzenia tnące w fabryce przebiega całkowicie bez udziału manualnych przeliczeń. Brak ingerencji człowieka na etapie przesyłania danych eliminuje kumulację błędów wymiarowych, dzięki czemu każda deska opuszczająca centrum obróbcze ma idealnie odwzorowane kąty i długości.
Przeczytaj również: Jakie części tworzą wiązar dachowy i jak współpracują w jednej kratownicy nośnej
Przejście od dokumentacji do gotowego elementu na hali
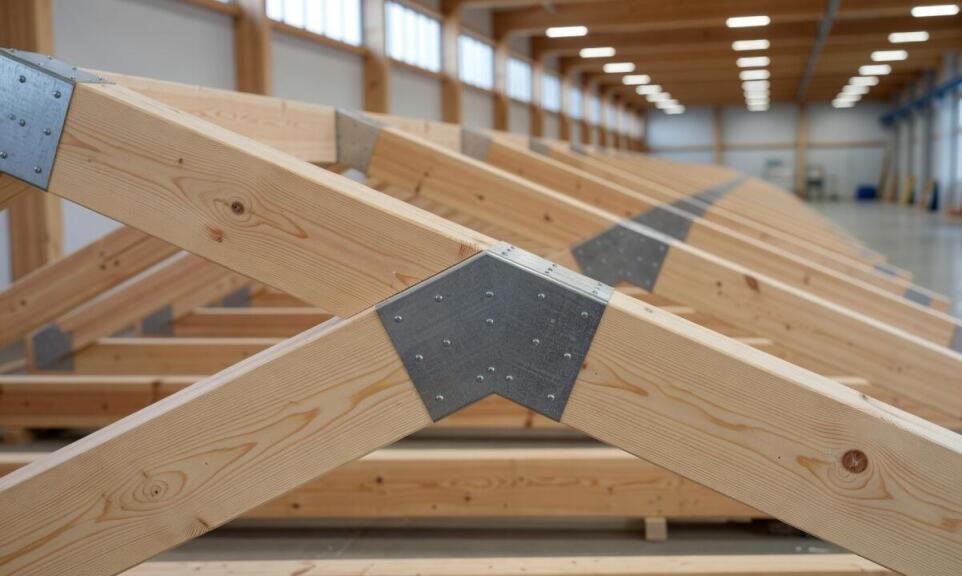
Zatwierdzony przez głównego inżyniera model obiektu trafia prosto na ekrany operatorów maszyn oraz do układów sterowania numerycznego wielotarczowych pił. W zaawansowanych technologicznie zakładach, takich jak nowoczesna fabryka Mistral Kwiatkowski i Wspólnicy zlokalizowana przy autostradzie A1 w Brzeskiej Strefie Ekonomicznej, cyfrowe narzędzia docinają tarcicę z mikrometryczną powtarzalnością. Wycięte i odpowiednio oznakowane komponenty drewniane przechodzą niezbędne procesy głębokiej impregnacji. Następnie gotowe elementy trafiają na wielkoformatowe stoły montażowe, które wykorzystują laserowe rzutniki ułatwiające bezbłędne pozycjonowanie poszczególnych desek. W tym kluczowym miejscu złącza wielokolcowe są wprasowywane pod ściśle kontrolowanym naciskiem pras hydraulicznych, co gwarantuje całkowicie identyczną sztywność i nośność węzłów we wszystkich egzemplarzach danej serii.
Utrzymanie surowego reżimu technologicznego na linii wymaga ciągłego monitorowania ewentualnych odchyleń od pierwotnych założeń. Bieżąca kontrola tolerancji wymiarowych pozwala na bieżąco weryfikować pozycję płytek stalowych względem osi geometrycznej połączenia. Zakłady prefabrykacji dostosowują się do ogólnej zgodności z europejskimi wytycznymi dla konstrukcji drewnianych, które dopuszczają odchylenia rzędu kilkunastu milimetrów względem pozycji projektowej. Takie podejście w pełni zabezpiecza właściwości statyczne przekrycia dachu. Odpowiednio dobrany docisk metalowych łączników zapewnia spójną geometrię całego układu oraz poprawne przekazywanie sił rozciągających, niezależnie od tego, czy mówimy o pierwszym prototypie, czy o setnej sztuce przenoszonej na magazyn.
Całkowita powtarzalność każdej wydanej partii towaru wynika z płynnego dopasowania rygorystycznej selekcji materiałowej, oprogramowania oraz cyfrowo sterowanego parku maszynowego. Stałe warunki termiczne i wilgotnościowe panujące pod dachem zamkniętej hali wytwórczej trwale chronią proces przed destrukcyjnym wpływem zmiennej pogody. Z tym właśnie problemem często zmagają się tradycyjni cieśle pracujący na otwartym placu budowy. Ustandaryzowany dobór certyfikowanej tarcicy i bezstratne przeniesienie danych z modelu 3D prosto na urządzenia obróbcze tworzą sprawny obieg informacji. W rezultacie do inwestora trafiają elementy o sprawdzonych parametrach, które znacząco przyspieszają tempo montażu więźby i zabezpieczają całą bryłę budynku.
Podziel się
Dziękujemy za ocenę artykułu
Błąd - akcja została wstrzymana
Polecane firmy
-

Eko-Sept Michał Wijata, Marcin Lanuszny s.c.
Klimatyzacja - usługi woj. śląskie41-711 Ruda Śląska, Pasieczna 8
-
Diamond Pphu Sp. z o. o.
Budowlane materiały - instalacyjno-sanitarne artykuły woj. małopolskie30-858 Kraków, Półłanki 62B
-
Przeczytaj także
-
Dlaczego warto korzystaćz usług firmy Atos?
Budowa i remontW dzisiejszym świecie technologicznym kluczowe jest znalezienie odpowiedniego partnera biznesowego. Atos wyróżnia się innowacyjnością, doświadczeniem oraz szerokim wachlarzem usług. Współpraca z tą...
-
Z jakich materiałów korzystać przy docieplaniu budynków?
Budowa i remontDocieplanie budynków ma kluczowe znaczenie dla efektywności energetycznej oraz komfortu mieszkańców. Odpowiednie materiały w procesie izolacji pozwalają ograniczyć straty ciepła, co przekłada się na...
-
Od przygotowania działki do odbioru — przebieg budowy domu szkieletowego w praktyce
Budowa i remontWłaściciel działki budowlanej, który planuje wzniesienie budynku w technologii szkieletowej, rzadko zdaje sobie sprawę z faktycznej chronologii prac. Początek procesu często wyobraża się jako moment...
-
Porównanie ofert nieruchomości: jak biuro nieruchomości może pomóc w wyborze najlepszej opcji?
Budowa i remontRola biur nieruchomości wykracza poza prezentację ofert. Profesjonalne doradztwo ułatwia podejmowanie decyzji, a korzystanie z usług ekspertów przynosi wiele korzyści. Dzięki indywidualnemu podejściu...